Domain kunststoffspritzgießmaschinen.de kaufen?
Wir ziehen mit dem Projekt
kunststoffspritzgießmaschinen.de um.
Sind Sie am Kauf der Domain
kunststoffspritzgießmaschinen.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain kunststoffspritzgießmaschinen.de kaufen?
Wie beeinflusst die Formgebung beim Spritzgießen die Qualität und Festigkeit von Kunststoffteilen? Kann man beim Spritzgießen auch unterschiedliche Materialien miteinander verbinden?
Die Formgebung beim Spritzgießen beeinflusst die Qualität und Festigkeit von Kunststoffteilen, da sie die Struktur und Dichte des Materials bestimmt. Durch die richtige Formgebung können Defekte wie Lufteinschlüsse vermieden werden. Beim Spritzgießen können auch unterschiedliche Materialien miteinander verbunden werden, indem sie in einer Form zusammengeführt und miteinander verschmolzen werden. **
Wie kann Spritzguss in der industriellen Fertigung eingesetzt werden und welche Vorteile bietet diese Fertigungstechnik?
Spritzguss wird in der industriellen Fertigung verwendet, um Kunststoffteile in großen Stückzahlen herzustellen. Diese Technik ermöglicht die Produktion von komplexen Formen mit hoher Präzision und Wiederholgenauigkeit. Zudem ist Spritzguss kosteneffizient, schnell und ermöglicht eine hohe Produktivität. **


Ähnliche Suchbegriffe für Dichtungsschlämme
Top-Angebote
Produkte zum Begriff Dichtungsschlämme:
-
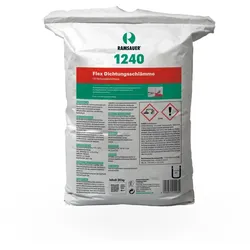
Ramsauer 1240 Flex 1K Dichtungsschlämme Verbundabdichtung 20kg SackRamsauer 1240 Flex Dichtungsschlämme, 20 Kg Sack. 1-komponentige rissfrei aushärtende Dichtungsschlämme. Flexible Verbundabdichtung unter keramischen Belägen auf Balkonen und Terrassen sowie in Feuchträumen. Als Bauwerksabdichtung an Kelleraußenwänden und Stützmauern. In ausgehärtetem Zustand absolut wasserdicht und dampfdiffusionsoffen, frost- und alterungsbeständig. Eigenschaften: Rissüberbrückende, rissfrei aushärtende Dichtungsschlämme, die im ausgehärtetem Zustand absolut wasserdicht und dampfdiffusionsoffen sowie frost- und alterungsbeständig ist. 1240 FLEX DICHTUNGSSCHLÄMME ist ein einkomponentiges Produkt, welches auf der Baustelle mit Wasser zu einer verarbeitungsfertigen Dichtungsschlämme angerührt wird, die sich im Streich-, Spritz-, Roll oder Spachtelverfahren leicht und problemlos verarbeiten lässt. Beständig gegen betonaggressive Einflüsse nach DIN 4030. Geprüft nach neuesten Prüfgrundsätzen zur Erteilung eines allgemeinen bauaufsichtlichen Prüfzeugnisses (ABP) im Verbund mit keramischen Belägen von Februar 2008. Anwendungsgebiete: Geeignet für Untergründe mit ausreichender Festigkeit, wie beheizte und unbeheizte Estriche, Beton, Mauerwerk, Porenbeton und Putz der Mörtelgruppe II und III. Zur Abdichtung unter keramischen Belägen bei hoher Beanspruchung entsprechend den Beanspruchungsklassen A1, A2 und B gemäß den Prüfgrundsätzen im Verbund mit Fliesen sowie mäßiger Beanspruchungen für Feuchtigkeitsbeanspruchungsklassen 0, A01, A02 und B0 nach ZDB-Merkblatt. Zum Abdichten von Schwimmbecken und Wasserbehälter aus massiver Bauweise. Freigegeben bis zu 6m Wassertiefe entsprechend den aktuellen Prüfgrundsätzen. Zur Abdichtung auf Balkonen und Terrassen im Verbund mit Fliesen. Für Beanspruchungsklasse W4 gemäß ÖNORM B2207 geeignet (ausgenommen sind Bereiche mit chemischer Beanspruchung wie gewerblich genutzte Küchen, Schlachtereien, Brauereien etc.). Verbrauch: Der Verbrauch liegt bei ca. 1,2 kg/m2 je mm Schichtstärke. Branchen: Städte, Gemeinden, Kommunen, Kommunalbetriebe, Handwerk, Baumeister, Bauherren, Fertighausbau, Fliesen-Platten-Mosaikleger, Gas-Wasser-Heizung-Sanitär Installateure, Maler, Anstreicher, Tapezierer, Gipser, Maurer, Hobby und Heimwerker. Anwendung als Verbundabdichtung unter Fliesen: Nach ca. 24 Stunden können keramische Beläge mit dem Sakret Flexfliesenkleber FFK im Dünnbettverfahren auf der begehbaren 1240 FLEX DICHTUNGSSCHLÄMME verlegt werden. Bei Schwimmbecken sollte vor dem Verfliesen eine Probe Befüllung nach frühestens 7 Tagen durchgeführt werden. Bei Arbeiten im Außenbereich muss der keramische Belag hohlraumfrei verlegt werden Lieferung: Ramsauer 1240 Flex Dichtungsschlämme, 20 Kg Sack139,28 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter
-
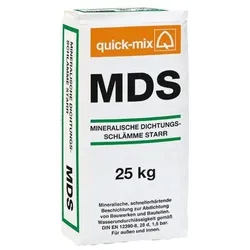
quick-mix MDS Mineralische Dichtungsschlämme starr - 25 kg Sackmineralische, schnellerhärtende Beschichtung zum vertikalen und horizontalen Abdichten von Bauwerken und Bauteilen mit allgemeinem bauaufsichtlichen Prüfzeugnis P-5391/736/13 MPA BS Wasserundurchlässigkeit geprüft gemäß DIN EN 12390-8 (28d, 1,5 bar) Druckfestigkeit: = 20 N/mm2 Verarbeitungszeit: ca. 45 Minuten Verbrauch: ca. 5,0-6,7 kg/m2 je nach Anwendung EIGENSCHAFTEN: mineralisch hydraulisch schnellerhärtend leicht anzumischen frostsicher wasserundurchlässig maschinell förder- und spritzbar QUALITÄT & SICHERHEIT: Druckfestigkeit = 20 N/mm2 Bindemittel gem. DIN EN 197 mineralische Zuschlagstoffe gem. DIN EN 13139 allgemein bauaufsichtliches Prüfzeugnis güteüberwacht chromatarm UNTERGRUND: Es eignen sich Bauteile, die fest, verformungsfrei, tragfähig und eben sind, wie z. B. Beton, Zementputz, Estrich, vollfugiges Mauerwerk. Der Untergrund muss trocken, frei von Staub, Schalölen, Wachsen und anderen Trennmitteln sein. Anstriche und Beschichtungen müssen entfernt werden. Kanten sind zu brechen und Hohlkehlen sind mit einem geeigneten Mörtel, z. B. quick-mix SAN-S, im Radius von 40 bis 60 mm, auszuführen. Vor der Verarbeitung ist der Untergrund anzufeuchten. VERARBEITUNG: Bei Verarbeitung von Hand Sackinhalt je nach gewünschter Konsistenz mit ca. 6 l Wasser anmischen bis die Dichtungsschlämme entweder eine pastenartiger, knollenfreie, aber noch streichfähige oder eine spachtelfähige Konsistenz erreicht. Die Verarbeitung sollte innerhalb von ca. 45 Minuten erfolgen. Bereits angesteiftem Mörtel kein Wasser beigeben und nicht mit frischem Mörtel mischen. Die MDS kann mit handelsüblichen Förderpumpen gefördert und gespritzt werden. Zum vorherigen Anmischen empfehlen wir die Verwendung eines Zwangsmischers. Die Beschichtung ist in mindestens 2 Arbeitsgängen, volldeckend, im Streich- oder Spachtelverfahren durchzuführen. Erste Lage gleichmäßig ohne Luftblasen 1 - 2 mm dick auftragen. Die 2. Lage nach ca. 2 Stunden und erreichen einer ausreichenden Ober- flächenfestigkeit ca. 1 - 2 mm in streichfähiger Konsistenz bzw. 2 - 3 mm in spachtelfähiger Konsistenz auftragen. Die frische Beschichtung ist mindestens 24 Stunden feucht zu halten und vor zu rascher Austrocknung und ungünstigen Witterungseinflüssen (Frost, Regen, etc.) zu schützen. Innerhalb dieses Zeitraums darf kein Wasser an das Bauwerk gelangen. Die Abdichtung ist vor Beschädigungen zu schützen (Schutzschichten/Nutzschichten nach DIN 4095 und DIN 18533). Verarbeitung nicht bei Luft- und Untergrundtemperaturen unter +5 °C. Bitte beachten Sie die „Richtlinie für die Planung und Ausführung von Abdchtungen erdberührter Bauteile mit mineralischen Dichtungsschlämmen“, Deutsche Bauchemie e. V. VERBRAUCH: Pro mm Schichtdicke werden ca. 1,7 kg MDS benötigt. Eine maximale Schichtdicke von 5 mm darf nicht überschritten werden. HINWEIS: Nicht rissüberbrückende (starre) mineralische Dichtungs- schlämmen sind nicht in der Lage, entstehende und sich bewegende Risse zu überbrücken. Auch gerissene Oberflächen, die weiteren Rissweitenänderungen unterliegen, können nicht mit starren mineralischen Dichtungsschlämmen abgedichtet werden. Dieses Produkt enthält Zement und reagiert mit Feuchtigkeit/Wasser alkalisch. Deshalb Haut und Augen schützen. Bei Berührung grundsätzlich mit Wasser abspülen. Bei Augenkontakt unverzüglich den Arzt aufsuchen. Siehe auch Sackaufdruck. Technische Information Druckfestigkeit: = 20 N/mm2 Verarbeitungszeit: ca. 45 Minuten, bei maschineller Verarbeitung innerhalb von ca. 15-20 Minuten verarbeiten (Schlauchliegezeit) Regenfest: nach ca. 90 Minuten Belastbar / begehbar: nach ca. 24 Stunden Verarbeitungstemperatur: > +5 °C und < +30 °C, Verarbeitungshinweise beachten Wasserbedarf: ca. 6 l je 25 kg Ergiebigkeit: ca. 17 l je 25 kg Nassschichtdicke/ Verbrauch: Bodenfeuchte und nichtstauendes Sickerwasser: 3,0 mm / ca. 5 kg/m2 Nichtdrückendes Wasser: 3,0 mm / ca. 5 kg/m2 Von außen drückendes Wasser und aufstauendes Sickerwasser: 3,0 - 4,0 mm / 5 - 6,7 kg/m2 Maximale Schichtdicke: 5,0 mm / ca. 8,3 kg/m2 Lagerung: trocken und sachgerecht Lieferform: 25-kg-Sack Produktsicherheit Gefahr H315 Verursacht Hautreizungen.H318 Verursacht schwere Augenschäden.H335 Kann die Atemwege reizen.P102 Darf nicht in die Hände von Kindern gelangenP261 Einatmen von Staub/Rauch/Gas/Nebel/Dampf/Aerosol vermeiden.P271 Nur im Freien oder in gut belüfteten Räumen verwenden.P280 Schutzhandschuhe / Augenschutz / Gesichtsschutz tragen.P302+P352 BEI BERÜHRUNG MIT DER HAUT: Mit viel Wasser/- waschen.P310 Sofort GIFTINFORMATIONSZENTRUM/Arzt/- anrufen.P304+P340 BEI EINATMEN: Die Person an die frische Luft bringen und für ungehinderte Atmung sorgen.P305+P351+P338 BEI KONTAKT MIT DEN AUGEN: Einige Minuten lang behutsam mit Wasser spülen. Eventuell vorhandene Kontaktlinsen nach Möglichkeit entfernen. Weiter spülen.P332+P313 Bei Hautreizung: Ärztlichen Rat einholen/ärztliche Hilfe hinzuziehen.P362+P364 Kontaminierte Kleidung ausziehen und vor erneutem Tragen waschen. Downloads Technische Info Sicherheitsdatenblatt EPD44,56 €*Versand: 7,99 €Sichere Weiterleitung zum Anbieter
-
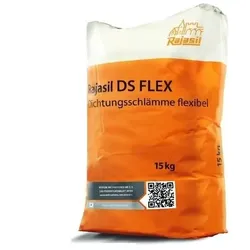
Rajasil DS FLEX LIGHT Dichtungsschlämme flexibel - 20 kg SackProdukteigenschaften Werktrockenmörtel Einkomponentig Mineralisch, kunstharzvergütet Für flexible Oberflächenabdichtung im Innen- und Außenbereich Bodenfeuchte/nicht drückendes Wasser: Mindestnassschichtdicke 2,4 mm, Verbrauch ca. 2,8 kg/m2 Brauchwasserbehälterabdichtung: Mindestnassschichtdicke 3 mm, Verbrauch 3,5 kg/m2 Produktsicherheit Gefahr H315 Verursacht Hautreizungen.H318 Verursacht schwere Augenschäden.P280 Schutzhandschuhe/Schutzkleidung/Augenschutz/Gesichtsschutz tragen.P302+P352 BEI BERÜHRUNG MIT DER HAUT: Mit viel Wasser und Seife waschen.P305+P351+P338 BEI KONTAKT MIT DEN AUGEN: Einige Minuten lang behutsam mit Wasser spülen. Eventuell vorhandene Kontaktlinsen nach Möglichkeit entfernen. Weiter spülen.P315 Sofort ärztlichen Rat einholen/ärztliche Hilfe hinzuziehen.P332+P313 Bei Hautreizung: Ärztlichen Rat einholen/ärztliche Hilfe hinzuziehen.Downloads Technisches Merkblatt (R_DS_FLEX_21003_TM) Sicherheitsdatenblatt (R_DS_FLEX_21003_SD)98,51 €*Versand: 7,99 €Sichere Weiterleitung zum Anbieter
-
Rajasil DS MIN (Mineralische Dichtungsschlämme starr) - 25 kg SackProdukteigenschaften Werktrockenmörtel CS IV (P III) Zementgebunden Sulfatbeständig Für Oberflächenabdichtungen im Innen- und Außenbereich Bodenfeuchte/nichtstauendes Sickerwasser: Mindestnassschichtdicke 2,5 mm Aufstauendes Sickerwasser, drückendes Wasser, Brauchwasserbehälterabdichtung: Mindestnassschichtdicke 3,5 mm Verbrauch bezieht sich auf die Nassschichtdicke ca. 4 kg/m2/2,5 mm ca. 7 kg/m2/3,5 mm Produktsicherheit Gefahr H315 Verursacht Hautreizungen.H318 Verursacht schwere Augenschäden.H335 Kann die Atemwege reizen.P261 Einatmen von Staub vermeiden.P280 Schutzhandschuhe/Schutzkleidung/Augenschutz/Gesichtsschutz tragen.P302+P352 BEI BERÜHRUNG MIT DER HAUT: Mit viel Wasser und Seife waschen.P304+P340 BEI EINATMEN: Die Person an die frische Luft bringen und für ungehinderte Atmung sorgen.P305+P351+P338 BEI KONTAKT MIT DEN AUGEN: Einige Minuten lang behutsam mit Wasser spülen. Eventuell vorhandene Kontaktlinsen nach Möglichkeit entfernen. Weiter spülen.P315 Sofort ärztlichen Rat einholen/ärztliche Hilfe hinzuziehen. Downloads Technisches Merkblatt (R_DS_21004_TM) Sicherheitsdatenblatt (R_DS_21004_SD)42,96 €*Versand: 7,99 €Sichere Weiterleitung zum Anbieter

-
Wie beeinflusst die Automatisierung in der Produktionstechnik die Effizienz von Produktionsprozessen?
Die Automatisierung in der Produktionstechnik erhöht die Effizienz, da sie repetitive Aufgaben schneller und präziser ausführen kann. Sie minimiert menschliche Fehler und reduziert die Produktionszeit, was zu einer Steigerung der Produktivität führt. Durch die Automatisierung können auch Ressourcen effizienter genutzt werden, was Kosten senken und die Wettbewerbsfähigkeit steigern kann. **
-
Was sind die wichtigsten Unterschiede zwischen Spritzgießen in der Kunststoffverarbeitung und Spritzgießen in der Metallverarbeitung? Welche spezifischen Herausforderungen und Vorteile sind mit jedem Verfahren verbunden?
Beim Spritzgießen in der Kunststoffverarbeitung wird geschmolzener Kunststoff in eine Form gespritzt, während beim Spritzgießen in der Metallverarbeitung geschmolzenes Metall in eine Form gespritzt wird. In der Kunststoffverarbeitung ist die Form in der Regel aus Stahl oder Aluminium, während in der Metallverarbeitung die Form oft aus Stahl oder Keramik besteht. Eine spezifische Herausforderung beim Spritzgießen von Metall ist die höhere Schmelztemperatur und die Notwendigkeit, die Formen vor Verschleiß zu schützen. Ein Vorteil des Spritzgießens von Kunststoff ist die Möglichkeit, komplexe Formen und dünnwandige Teile herzustellen, während das Spritzgießen von Metall eine höhere Festigkeit und Haltbarkeit bietet. **
-
Welche Rolle spielt die Automatisierung in der modernen Produktionstechnik? Wie beeinflusst die Digitalisierung die Prozesse und Abläufe in der Produktionstechnik?
Die Automatisierung spielt eine entscheidende Rolle in der modernen Produktionstechnik, da sie dazu beiträgt, Prozesse effizienter, präziser und kosteneffektiver zu gestalten. Durch die Digitalisierung werden Prozesse und Abläufe in der Produktionstechnik weiter optimiert, indem Daten analysiert, vernetzte Systeme eingesetzt und die Kommunikation zwischen Maschinen verbessert wird. Letztendlich führt die Kombination von Automatisierung und Digitalisierung zu einer zunehmend intelligenten und flexiblen Produktionstechnik. **
-
Wie wird das Spritzgießen in der industriellen Produktion eingesetzt und welche Vorteile bietet diese Fertigungstechnik?
Das Spritzgießen wird in der industriellen Produktion eingesetzt, um Kunststoffteile in großen Stückzahlen herzustellen. Dabei wird geschmolzener Kunststoff in eine Form gespritzt und dort ausgehärtet. Die Vorteile dieser Fertigungstechnik sind hohe Präzision, kurze Zykluszeiten und die Möglichkeit komplexe Formen herzustellen. **

Wie beeinflusst die Automatisierung im Werkzeugbau die Effizienz und Präzision der hergestellten Werkzeuge?
Die Automatisierung im Werkzeugbau erhöht die Effizienz, da Prozesse schneller und präziser durchgeführt werden können. Durch den Einsatz von Robotern und CNC-Maschinen wird die Präzision der hergestellten Werkzeuge verbessert. Automatisierung ermöglicht zudem eine höhere Produktivität und eine bessere Auslastung der Maschinen. **
Wie funktioniert Spritzguss?
Beim Spritzgussverfahren wird geschmolzenes Material, wie Kunststoff, in eine Form eingespritzt. Diese Form besteht aus zwei Hälften, die zusammengefügt werden und einen Hohlraum bilden, der die gewünschte Form des Endprodukts hat. Durch hohen Druck wird das geschmolzene Material in die Form gepresst und dort gekühlt, bis es aushärtet. Anschließend wird die Form geöffnet und das fertige Produkt entnommen. Der Prozess kann automatisiert ablaufen und ermöglicht eine schnelle und kosteneffiziente Massenproduktion von Produkten in großer Stückzahl. **
Top-Angebote
Produkte zum Begriff Dichtungsschlämme:
-
HAGA Dichtungsschlämme grau - 20 kg SackHAGA Dichtungsschlämme wird als starre Flächenabdichtung gegen Stau-, Hang-, Sicker- und Grundwasser eingesetzt. Die Schlämme eignet sich nicht zum Einsatz gegen starkes Druckwasser! Geeignet sind Beton, Zementstein, Kalksandstein, HAGA Sperrsockelputz, HAGA Klebemörtel, Zementputz. Der Untergrund muss frei von losen Teilen, stabil, tragfähig, schalölfrei, ohne Sinterhaut und Schalungsgräte, sowie absolut sauber sein. Kiesnester, Armierungseisen, Abstandhalter usw. ausschlemmen und mit Zementmörtel schliessen. Bei Zement- und Kalksandstein empfehlen wir den HAGA Sperrsockelputz aufzubringen und zusätzlich HAGA Dichtungsschlämme aufzutragen. Bei Poroton- und Poropor - Mauerwerk ist dies wegen Verletzungsgefahr und Druckfestigkeit zwingend notwendig. Zur weiteren Verarbeitung siehe auch unten verlinktes technisches Merkblatt. Verbrauch: Pro 1 mm Putzstärke ca. 1,5 kg/m2 Pro 3 mm Putzstärke ca. 4,5 kg/m2 Produktsicherheit Gefahr H315 Verursacht Hautreizungen.H317 Kann allergische Hautreaktionen verursachen.H318 Verursacht schwere Augenschäden.H335 Kann die Atemwege reizen.P102 Darf nicht in die Hände von Kindern gelangen.P103 Vor Gebrauch Kennzeichnungsetikett lesen.P261 Einatmen von Staub vermeiden.P280 Schutzhandschuhe/Schutzkleidung/Augenschutz/Gesichtsschutz tragen.P302+P352+P332+P313 Bei Kontakt mit der Haut (oder Haar): Mit viel Wasser und Seife waschen. Bei Hautreizung: Ärztlichen Rat einholen/ärztliche Hilfe hinzuziehen.P305+P351+P338+P315 Bei Kontakt mit den Augen: Einige Minuten lang behutsam mit Wasser spülen. Vorhandene Kontaktlinsen nach Möglichkeit entfernen. Weiter spülen. Sofort Giftinformationszentrum/Arzt anrufen.P362+P364 Kontaminierte Kleidung ausziehen und vor erneutem Tragen waschen.P501 Inhalt/Behälter zu geeignetem Abfallsammelpunkt bringen. Downloads Technisches Merkblatt Sicherheitsdatenblatt Haga Booklet140,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Flex Dichtungsschlämme RAMSAUER 1240, 20kg Sack• Rissüberbrückende, rissfrei aushärtende Dichtungsschlämme • Als flexible Verbundabdichtung unter keramischen Belägen auf Balkonen und Terrassen sowie in Feuchträumen • Als Bauwerksabdichtung an Kelleraußenwänden und Stützmauern • Inhalt: 20 kg171,63 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Ramsauer 1240 Flex 1K Dichtungsschlämme Verbundabdichtung 20kg SackRamsauer 1240 Flex Dichtungsschlämme, 20 Kg Sack. 1-komponentige rissfrei aushärtende Dichtungsschlämme. Flexible Verbundabdichtung unter keramischen Belägen auf Balkonen und Terrassen sowie in Feuchträumen. Als Bauwerksabdichtung an Kelleraußenwänden und Stützmauern. In ausgehärtetem Zustand absolut wasserdicht und dampfdiffusionsoffen, frost- und alterungsbeständig. Eigenschaften: Rissüberbrückende, rissfrei aushärtende Dichtungsschlämme, die im ausgehärtetem Zustand absolut wasserdicht und dampfdiffusionsoffen sowie frost- und alterungsbeständig ist. 1240 FLEX DICHTUNGSSCHLÄMME ist ein einkomponentiges Produkt, welches auf der Baustelle mit Wasser zu einer verarbeitungsfertigen Dichtungsschlämme angerührt wird, die sich im Streich-, Spritz-, Roll oder Spachtelverfahren leicht und problemlos verarbeiten lässt. Beständig gegen betonaggressive Einflüsse nach DIN 4030. Geprüft nach neuesten Prüfgrundsätzen zur Erteilung eines allgemeinen bauaufsichtlichen Prüfzeugnisses (ABP) im Verbund mit keramischen Belägen von Februar 2008. Anwendungsgebiete: Geeignet für Untergründe mit ausreichender Festigkeit, wie beheizte und unbeheizte Estriche, Beton, Mauerwerk, Porenbeton und Putz der Mörtelgruppe II und III. Zur Abdichtung unter keramischen Belägen bei hoher Beanspruchung entsprechend den Beanspruchungsklassen A1, A2 und B gemäß den Prüfgrundsätzen im Verbund mit Fliesen sowie mäßiger Beanspruchungen für Feuchtigkeitsbeanspruchungsklassen 0, A01, A02 und B0 nach ZDB-Merkblatt. Zum Abdichten von Schwimmbecken und Wasserbehälter aus massiver Bauweise. Freigegeben bis zu 6m Wassertiefe entsprechend den aktuellen Prüfgrundsätzen. Zur Abdichtung auf Balkonen und Terrassen im Verbund mit Fliesen. Für Beanspruchungsklasse W4 gemäß ÖNORM B2207 geeignet (ausgenommen sind Bereiche mit chemischer Beanspruchung wie gewerblich genutzte Küchen, Schlachtereien, Brauereien etc.). Verbrauch: Der Verbrauch liegt bei ca. 1,2 kg/m2 je mm Schichtstärke. Branchen: Städte, Gemeinden, Kommunen, Kommunalbetriebe, Handwerk, Baumeister, Bauherren, Fertighausbau, Fliesen-Platten-Mosaikleger, Gas-Wasser-Heizung-Sanitär Installateure, Maler, Anstreicher, Tapezierer, Gipser, Maurer, Hobby und Heimwerker. Anwendung als Verbundabdichtung unter Fliesen: Nach ca. 24 Stunden können keramische Beläge mit dem Sakret Flexfliesenkleber FFK im Dünnbettverfahren auf der begehbaren 1240 FLEX DICHTUNGSSCHLÄMME verlegt werden. Bei Schwimmbecken sollte vor dem Verfliesen eine Probe Befüllung nach frühestens 7 Tagen durchgeführt werden. Bei Arbeiten im Außenbereich muss der keramische Belag hohlraumfrei verlegt werden Lieferung: Ramsauer 1240 Flex Dichtungsschlämme, 20 Kg Sack139,28 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter
-
quick-mix MDS Mineralische Dichtungsschlämme starr - 25 kg Sackmineralische, schnellerhärtende Beschichtung zum vertikalen und horizontalen Abdichten von Bauwerken und Bauteilen mit allgemeinem bauaufsichtlichen Prüfzeugnis P-5391/736/13 MPA BS Wasserundurchlässigkeit geprüft gemäß DIN EN 12390-8 (28d, 1,5 bar) Druckfestigkeit: = 20 N/mm2 Verarbeitungszeit: ca. 45 Minuten Verbrauch: ca. 5,0-6,7 kg/m2 je nach Anwendung EIGENSCHAFTEN: mineralisch hydraulisch schnellerhärtend leicht anzumischen frostsicher wasserundurchlässig maschinell förder- und spritzbar QUALITÄT & SICHERHEIT: Druckfestigkeit = 20 N/mm2 Bindemittel gem. DIN EN 197 mineralische Zuschlagstoffe gem. DIN EN 13139 allgemein bauaufsichtliches Prüfzeugnis güteüberwacht chromatarm UNTERGRUND: Es eignen sich Bauteile, die fest, verformungsfrei, tragfähig und eben sind, wie z. B. Beton, Zementputz, Estrich, vollfugiges Mauerwerk. Der Untergrund muss trocken, frei von Staub, Schalölen, Wachsen und anderen Trennmitteln sein. Anstriche und Beschichtungen müssen entfernt werden. Kanten sind zu brechen und Hohlkehlen sind mit einem geeigneten Mörtel, z. B. quick-mix SAN-S, im Radius von 40 bis 60 mm, auszuführen. Vor der Verarbeitung ist der Untergrund anzufeuchten. VERARBEITUNG: Bei Verarbeitung von Hand Sackinhalt je nach gewünschter Konsistenz mit ca. 6 l Wasser anmischen bis die Dichtungsschlämme entweder eine pastenartiger, knollenfreie, aber noch streichfähige oder eine spachtelfähige Konsistenz erreicht. Die Verarbeitung sollte innerhalb von ca. 45 Minuten erfolgen. Bereits angesteiftem Mörtel kein Wasser beigeben und nicht mit frischem Mörtel mischen. Die MDS kann mit handelsüblichen Förderpumpen gefördert und gespritzt werden. Zum vorherigen Anmischen empfehlen wir die Verwendung eines Zwangsmischers. Die Beschichtung ist in mindestens 2 Arbeitsgängen, volldeckend, im Streich- oder Spachtelverfahren durchzuführen. Erste Lage gleichmäßig ohne Luftblasen 1 - 2 mm dick auftragen. Die 2. Lage nach ca. 2 Stunden und erreichen einer ausreichenden Ober- flächenfestigkeit ca. 1 - 2 mm in streichfähiger Konsistenz bzw. 2 - 3 mm in spachtelfähiger Konsistenz auftragen. Die frische Beschichtung ist mindestens 24 Stunden feucht zu halten und vor zu rascher Austrocknung und ungünstigen Witterungseinflüssen (Frost, Regen, etc.) zu schützen. Innerhalb dieses Zeitraums darf kein Wasser an das Bauwerk gelangen. Die Abdichtung ist vor Beschädigungen zu schützen (Schutzschichten/Nutzschichten nach DIN 4095 und DIN 18533). Verarbeitung nicht bei Luft- und Untergrundtemperaturen unter +5 °C. Bitte beachten Sie die „Richtlinie für die Planung und Ausführung von Abdchtungen erdberührter Bauteile mit mineralischen Dichtungsschlämmen“, Deutsche Bauchemie e. V. VERBRAUCH: Pro mm Schichtdicke werden ca. 1,7 kg MDS benötigt. Eine maximale Schichtdicke von 5 mm darf nicht überschritten werden. HINWEIS: Nicht rissüberbrückende (starre) mineralische Dichtungs- schlämmen sind nicht in der Lage, entstehende und sich bewegende Risse zu überbrücken. Auch gerissene Oberflächen, die weiteren Rissweitenänderungen unterliegen, können nicht mit starren mineralischen Dichtungsschlämmen abgedichtet werden. Dieses Produkt enthält Zement und reagiert mit Feuchtigkeit/Wasser alkalisch. Deshalb Haut und Augen schützen. Bei Berührung grundsätzlich mit Wasser abspülen. Bei Augenkontakt unverzüglich den Arzt aufsuchen. Siehe auch Sackaufdruck. Technische Information Druckfestigkeit: = 20 N/mm2 Verarbeitungszeit: ca. 45 Minuten, bei maschineller Verarbeitung innerhalb von ca. 15-20 Minuten verarbeiten (Schlauchliegezeit) Regenfest: nach ca. 90 Minuten Belastbar / begehbar: nach ca. 24 Stunden Verarbeitungstemperatur: > +5 °C und < +30 °C, Verarbeitungshinweise beachten Wasserbedarf: ca. 6 l je 25 kg Ergiebigkeit: ca. 17 l je 25 kg Nassschichtdicke/ Verbrauch: Bodenfeuchte und nichtstauendes Sickerwasser: 3,0 mm / ca. 5 kg/m2 Nichtdrückendes Wasser: 3,0 mm / ca. 5 kg/m2 Von außen drückendes Wasser und aufstauendes Sickerwasser: 3,0 - 4,0 mm / 5 - 6,7 kg/m2 Maximale Schichtdicke: 5,0 mm / ca. 8,3 kg/m2 Lagerung: trocken und sachgerecht Lieferform: 25-kg-Sack Produktsicherheit Gefahr H315 Verursacht Hautreizungen.H318 Verursacht schwere Augenschäden.H335 Kann die Atemwege reizen.P102 Darf nicht in die Hände von Kindern gelangenP261 Einatmen von Staub/Rauch/Gas/Nebel/Dampf/Aerosol vermeiden.P271 Nur im Freien oder in gut belüfteten Räumen verwenden.P280 Schutzhandschuhe / Augenschutz / Gesichtsschutz tragen.P302+P352 BEI BERÜHRUNG MIT DER HAUT: Mit viel Wasser/- waschen.P310 Sofort GIFTINFORMATIONSZENTRUM/Arzt/- anrufen.P304+P340 BEI EINATMEN: Die Person an die frische Luft bringen und für ungehinderte Atmung sorgen.P305+P351+P338 BEI KONTAKT MIT DEN AUGEN: Einige Minuten lang behutsam mit Wasser spülen. Eventuell vorhandene Kontaktlinsen nach Möglichkeit entfernen. Weiter spülen.P332+P313 Bei Hautreizung: Ärztlichen Rat einholen/ärztliche Hilfe hinzuziehen.P362+P364 Kontaminierte Kleidung ausziehen und vor erneutem Tragen waschen. Downloads Technische Info Sicherheitsdatenblatt EPD44,56 €*Versand: 7,99 €Sichere Weiterleitung zum Anbieter
-
Wie beeinflusst die Formgebung beim Spritzgießen die Qualität und Festigkeit von Kunststoffteilen? Kann man beim Spritzgießen auch unterschiedliche Materialien miteinander verbinden?
Die Formgebung beim Spritzgießen beeinflusst die Qualität und Festigkeit von Kunststoffteilen, da sie die Struktur und Dichte des Materials bestimmt. Durch die richtige Formgebung können Defekte wie Lufteinschlüsse vermieden werden. Beim Spritzgießen können auch unterschiedliche Materialien miteinander verbunden werden, indem sie in einer Form zusammengeführt und miteinander verschmolzen werden. **
-
Wie kann Spritzguss in der industriellen Fertigung eingesetzt werden und welche Vorteile bietet diese Fertigungstechnik?
Spritzguss wird in der industriellen Fertigung verwendet, um Kunststoffteile in großen Stückzahlen herzustellen. Diese Technik ermöglicht die Produktion von komplexen Formen mit hoher Präzision und Wiederholgenauigkeit. Zudem ist Spritzguss kosteneffizient, schnell und ermöglicht eine hohe Produktivität. **
-
Wie beeinflusst die Automatisierung in der Produktionstechnik die Effizienz von Produktionsprozessen?
Die Automatisierung in der Produktionstechnik erhöht die Effizienz, da sie repetitive Aufgaben schneller und präziser ausführen kann. Sie minimiert menschliche Fehler und reduziert die Produktionszeit, was zu einer Steigerung der Produktivität führt. Durch die Automatisierung können auch Ressourcen effizienter genutzt werden, was Kosten senken und die Wettbewerbsfähigkeit steigern kann. **
-
Was sind die wichtigsten Unterschiede zwischen Spritzgießen in der Kunststoffverarbeitung und Spritzgießen in der Metallverarbeitung? Welche spezifischen Herausforderungen und Vorteile sind mit jedem Verfahren verbunden?
Beim Spritzgießen in der Kunststoffverarbeitung wird geschmolzener Kunststoff in eine Form gespritzt, während beim Spritzgießen in der Metallverarbeitung geschmolzenes Metall in eine Form gespritzt wird. In der Kunststoffverarbeitung ist die Form in der Regel aus Stahl oder Aluminium, während in der Metallverarbeitung die Form oft aus Stahl oder Keramik besteht. Eine spezifische Herausforderung beim Spritzgießen von Metall ist die höhere Schmelztemperatur und die Notwendigkeit, die Formen vor Verschleiß zu schützen. Ein Vorteil des Spritzgießens von Kunststoff ist die Möglichkeit, komplexe Formen und dünnwandige Teile herzustellen, während das Spritzgießen von Metall eine höhere Festigkeit und Haltbarkeit bietet. **
Ähnliche Suchbegriffe für Dichtungsschlämme
-
Rajasil DS FLEX LIGHT Dichtungsschlämme flexibel - 20 kg SackProdukteigenschaften Werktrockenmörtel Einkomponentig Mineralisch, kunstharzvergütet Für flexible Oberflächenabdichtung im Innen- und Außenbereich Bodenfeuchte/nicht drückendes Wasser: Mindestnassschichtdicke 2,4 mm, Verbrauch ca. 2,8 kg/m2 Brauchwasserbehälterabdichtung: Mindestnassschichtdicke 3 mm, Verbrauch 3,5 kg/m2 Produktsicherheit Gefahr H315 Verursacht Hautreizungen.H318 Verursacht schwere Augenschäden.P280 Schutzhandschuhe/Schutzkleidung/Augenschutz/Gesichtsschutz tragen.P302+P352 BEI BERÜHRUNG MIT DER HAUT: Mit viel Wasser und Seife waschen.P305+P351+P338 BEI KONTAKT MIT DEN AUGEN: Einige Minuten lang behutsam mit Wasser spülen. Eventuell vorhandene Kontaktlinsen nach Möglichkeit entfernen. Weiter spülen.P315 Sofort ärztlichen Rat einholen/ärztliche Hilfe hinzuziehen.P332+P313 Bei Hautreizung: Ärztlichen Rat einholen/ärztliche Hilfe hinzuziehen.Downloads Technisches Merkblatt (R_DS_FLEX_21003_TM) Sicherheitsdatenblatt (R_DS_FLEX_21003_SD)98,51 €*Versand: 7,99 €Sichere Weiterleitung zum Anbieter
-
Rajasil DS MIN (Mineralische Dichtungsschlämme starr) - 25 kg SackProdukteigenschaften Werktrockenmörtel CS IV (P III) Zementgebunden Sulfatbeständig Für Oberflächenabdichtungen im Innen- und Außenbereich Bodenfeuchte/nichtstauendes Sickerwasser: Mindestnassschichtdicke 2,5 mm Aufstauendes Sickerwasser, drückendes Wasser, Brauchwasserbehälterabdichtung: Mindestnassschichtdicke 3,5 mm Verbrauch bezieht sich auf die Nassschichtdicke ca. 4 kg/m2/2,5 mm ca. 7 kg/m2/3,5 mm Produktsicherheit Gefahr H315 Verursacht Hautreizungen.H318 Verursacht schwere Augenschäden.H335 Kann die Atemwege reizen.P261 Einatmen von Staub vermeiden.P280 Schutzhandschuhe/Schutzkleidung/Augenschutz/Gesichtsschutz tragen.P302+P352 BEI BERÜHRUNG MIT DER HAUT: Mit viel Wasser und Seife waschen.P304+P340 BEI EINATMEN: Die Person an die frische Luft bringen und für ungehinderte Atmung sorgen.P305+P351+P338 BEI KONTAKT MIT DEN AUGEN: Einige Minuten lang behutsam mit Wasser spülen. Eventuell vorhandene Kontaktlinsen nach Möglichkeit entfernen. Weiter spülen.P315 Sofort ärztlichen Rat einholen/ärztliche Hilfe hinzuziehen. Downloads Technisches Merkblatt (R_DS_21004_TM) Sicherheitsdatenblatt (R_DS_21004_SD)42,96 €*Versand: 7,99 €Sichere Weiterleitung zum Anbieter
-
Fertigungstechnik 1Fertigungstechnik 1 , Das Lehrbuch richtet sich an Lernende und Lehrkräfte in der beruflichen Oberstufe an BOS und FOS, an Fachschulen sowie an Meister- und Technikerschulen. Es vermittelt grundlegende und weiterführende Inhalte der Fertigungstechnik und bildet eine fachliche Grundlage für den technischen Unterricht. Behandelt werden zentrale Themen wie Qualitätsmanagement, Längenprüftechnik, spanende und abtragende Fertigungsverfahren, Werkzeugmaschinen sowie deren Steuerung. Weitere Schwerpunkte liegen auf der Fertigungsautomatisierung sowie auf der Zahnrad- und Gewindefertigung. Aufgaben und Laborübungen unterstützen die Anwendung und Vertiefung der Inhalte. Die aktuelle Auflage wurde umfassend auf die Aktualität der beschriebenen Verfahren überprüft und in mehreren Bereichen erweitert. Dazu zählen unter anderem neue Entwicklungen in der Zerspanungstechnik, moderne Antriebskonzepte von Werkzeugmaschinen, programmierbare Steuerungen sowie aktuelle Mess- und Prüfverfahren. , Batteriemanagementsysteme (BMS) > Batterien, BMS & Brennstoffzellen , Auflage: 17., überarbeitete Auflage, Erscheinungsjahr: 201603, Produktform: Kartoniert, Beilage: Formelsammlung und Richtwerte, 27 S., Abb. und Tab., Auflage: 16017, Auflage/Ausgabe: 17., überarbeitete Auflage, Seitenzahl/Blattzahl: 424, Abbildungen: Zahlr., tls. farb. Abb. u. Tab., Keyword: Berufsschule; Lehrbuch; Metalltechnik, Fachschema: Berufsausbildung~Duales System (Ausbildung)~Lehre (Berufsausbildung)~Deutschland~Fertigungstechnik, Bildungsmedien Fächer: berufsbezogene Fächer, Fachkategorie: Unterricht und Didaktik: Berufsausbildung, Region: Österreich~Deutschland~Schweiz, Bildungszweck: für alle Bildungsstufen~Für die Berufsbildung, Warengruppe: HC/Berufsschulbücher, Fachkategorie: Berufsausbildung, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Handwerk + Technik GmbH, Verlag: Handwerk + Technik GmbH, Verlag: Verlag Handwerk und Technik, Länge: 238, Breite: 169, Höhe: 22, Gewicht: 760, Produktform: Kartoniert, Genre: Schule und Lernen, Genre: Schule und Lernen, Vorgänger: A11944669 A4511274 A3153879 A2956342 A2148198, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0004, Tendenz: -1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, Unterkatalog: Schulbuch, WolkenId: 227834156,95 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Welche Rolle spielt die Automatisierung in der modernen Produktionstechnik? Wie beeinflusst die Digitalisierung die Prozesse und Abläufe in der Produktionstechnik?
Die Automatisierung spielt eine entscheidende Rolle in der modernen Produktionstechnik, da sie dazu beiträgt, Prozesse effizienter, präziser und kosteneffektiver zu gestalten. Durch die Digitalisierung werden Prozesse und Abläufe in der Produktionstechnik weiter optimiert, indem Daten analysiert, vernetzte Systeme eingesetzt und die Kommunikation zwischen Maschinen verbessert wird. Letztendlich führt die Kombination von Automatisierung und Digitalisierung zu einer zunehmend intelligenten und flexiblen Produktionstechnik. **
-
Wie wird das Spritzgießen in der industriellen Produktion eingesetzt und welche Vorteile bietet diese Fertigungstechnik?
Das Spritzgießen wird in der industriellen Produktion eingesetzt, um Kunststoffteile in großen Stückzahlen herzustellen. Dabei wird geschmolzener Kunststoff in eine Form gespritzt und dort ausgehärtet. Die Vorteile dieser Fertigungstechnik sind hohe Präzision, kurze Zykluszeiten und die Möglichkeit komplexe Formen herzustellen. **
-
Wie beeinflusst die Automatisierung im Werkzeugbau die Effizienz und Präzision der hergestellten Werkzeuge?
Die Automatisierung im Werkzeugbau erhöht die Effizienz, da Prozesse schneller und präziser durchgeführt werden können. Durch den Einsatz von Robotern und CNC-Maschinen wird die Präzision der hergestellten Werkzeuge verbessert. Automatisierung ermöglicht zudem eine höhere Produktivität und eine bessere Auslastung der Maschinen. **
-
Wie funktioniert Spritzguss?
Beim Spritzgussverfahren wird geschmolzenes Material, wie Kunststoff, in eine Form eingespritzt. Diese Form besteht aus zwei Hälften, die zusammengefügt werden und einen Hohlraum bilden, der die gewünschte Form des Endprodukts hat. Durch hohen Druck wird das geschmolzene Material in die Form gepresst und dort gekühlt, bis es aushärtet. Anschließend wird die Form geöffnet und das fertige Produkt entnommen. Der Prozess kann automatisiert ablaufen und ermöglicht eine schnelle und kosteneffiziente Massenproduktion von Produkten in großer Stückzahl. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.